- 1·1.1.1 绪论1
- 2·1.1.2 绪论2
- 3·1.2 汽车的生产过程
- 4·1.3 工序、工位、工步、多工位、复合工步
- 5·1.4 汽车零件尺寸及形状的获得方法
- 6·1.5.1 企业的生产类型1
- 7·1.5.2 企业的生产类型2
- 8·1.6 本课程研究的对象、特点
- 9·2.1 基准的概念
- 10·2.2 工件的装夹方法
- 11·2.3 专用机床夹具的组成、分类、作用
- 12·2.4 六点定位规则
- 13·2.5 工件在夹具中的定位
- 14·2.6 工件正确定位应限制的自由度及第一类自由度
- 15·2.7 完全定位、过定位及欠定位
- 16·2.8 机床夹具定位元件的要求、平面定位时的定位元件及限制的自由度
- 17·2.9 内孔、外圆表面定位元件及限制的自由度
- 18·2.10 组合表面定位的定位元件及限制的自由度
- 19·2.11 工件一面两孔定位
- 20·2.12 定位误差的定义及产生的原因
- 21·2.13 工件以平面、内孔定位时的误差分析
- 22·2.14 工件以外圆定位时的误差分析
- 23·2.15 工件以组合表面定位时的定位误差
- 24·2.16 加工误差不等式
- 25·3.1 汽车零件表面的加工方法概述
- 26·3.2.1 切削加工1
- 27·3.2.2 切削加工2
- 28·3.3 钻削加工
- 29·3.4 扩孔加工
- 30·3.5 铰削加工
- 31·3.6 铣削加工
- 32·3.7 拉削加工
- 33·3.8 镗削加工
- 34·3.9.1 磨削加工1
- 35·3.9.2 磨削加工2
- 36·3.10 精整光整加工-珩磨、超精加工
- 37·3.11 砂轮的硬度及砂轮选择原则
- 38·3.12 数控加工技术及加工中心
- 39·3.13.1 齿轮齿面加工方法概述
- 40·3.13.2 齿轮机械加工常用的工艺路线
- 41·3.13.3 齿面的预加工-滚齿加工
- 42·3.13.4 齿面的预加工-插齿加工
- 43·3.13.5 滚齿与插齿的比较
- 44·3.13.6 剃齿加工
- 45·3.13.7 珩齿加工
- 46·3.13.8 磨齿加工
- 47·3.13.9 渐开线圆柱齿轮传动精度
- 48·3.14.1 锥齿轮的加工1
- 49·3.14.2 锥齿轮的加工2
- 50·3.14.3 锥齿轮的加工3
- 51·4.1 零件加工质量概述
- 52·4.2.1 影响机械加工精度的主要因素
- 53·4.2.2 机床导轨直线度对加工精度的影响
- 54·4.2.3 机床主轴旋转轴线与导轨平行度对加工精度的影响
- 55·4.2.4 刀具误差对加工精度的影响
- 56·4.2.5 机床的刚度及其对加工精度的影响
- 57·4.2.6 制造和装配质量对机床刚度的影响
- 58·4.2.7 工件的刚度及其对加工精度的影响
- 59·4.2.8 刀具刚度及其对加工精度的影响
- 60·4.2.9 工艺系统的刚度及其对加工精度的影响
- 61·4.2.10 误差复映规律
- 62·4.2.11 工艺系统的热变形-对加工精度的影响
- 63·4.2.12 工艺系统的热变形-加工热对车刀的影响
- 64·4.2.13 工件的内应力(残余应力)
- 65·4.2.14 其他因素对加工精度的影响
- 66·4.2.15 加工误差的性质及分类
- 67·4.2.16 分布曲线法
- 68·4.2.17 点图法
- 69·4.2.18 “6σ原则”
- 70·4.3.1 表面粗糙度的影响因素
- 71·4.3.2 表面层的力学性能和化学性能1
- 72·4.3.3 表面层的力学性能和化学性能2
- 73·4.4 表面质量对机器使用性能的影响
- 74·5.1.1 尺寸链的基本概念
- 75·5.1.2 尺寸链的分类及应用
- 76·5.2.1 直线尺寸链的计算-极值法
- 77·5.2.2 直线尺寸链的计算-统计法
- 78·5.3.1 装配尺寸链与尺寸链最短原则
- 79·5.3.2 装配尺寸链的建立举例
- 80·5.4.1 完全互换装配法及解算
- 81·5.4.2 不完全互换装配法及解算
- 82·5.4.3 选择装配法
- 83·5.4.4 调整装配法
- 84·5.4.5 修配装配法
- 85·5.5.1 工艺尺寸链计算1
- 86·5.5.2 工艺尺寸链计算2
- 87·5.5.3 尺寸链计算实例
- 88·6.1 机械加工工艺规程及其作用
- 89·6.2.1 定位基准的概念
- 90·6.2.2 粗基准的选择
- 91·6.2.3 精基准的选择
- 92·6.2.4 工艺过程选择示例
- 93·6.2.5 表面加工方法的选择
- 94·6.3.1 工艺路线的制定
- 95·6.3.2 零件加工工序顺序示例
- 96·6.3.3 热处理工序的安排
- 97·6.3.4 生产中应注意的一些问题
- 98·6.4.1 加工余量的概念
- 99·6.4.2 工序尺寸与工差的确定
- 100·6.4.3 机床、切削用量、工时定额等工序内容的确定
- 101·6.5 提高机械加工劳动生产率的工艺途径
- 102·6.6.1 成组技术1
- 103·6.6.2 成组技术2
- 104·6.7.1 计算机辅助工艺及CAPP 1
- 105·6.7.2 计算机辅助工艺及CAPP 2
- 106·7.1 产品设计的工艺性概述
- 107·7.2 毛坯结构工艺性
- 108·7.3 零件结构工艺性
- 109·7.4.1 零件设计尺寸、极限偏差及粗糙度的合理标注1
- 110·7.4.2 零件设计尺寸、极限偏差及粗糙度的合理标注2
- 111·7.5 产品结构的装配工艺性
- 112·8.1.1 齿轮零件的结构特点
- 113·8.1.2 齿轮毛坯常用的材料
- 114·8.1.3 齿轮的热处理
- 115·8.1.4 齿轮机械加工工艺
- 116·8.1.5 典型齿轮制造工艺
- 117·8.1.6 渐开线圆柱齿轮传动精度的评定指标
- 118·8.1.7 变位齿轮介绍
- 119·8.2.1 箱体零件的结构特点
- 120·8.2.2 箱体零件主要技术要求、常用材料及毛坯
- 121·8.2.3 拟定箱体零件机械加工工艺规程时一些基本原则
- 122·8.2.4 箱体定位基准的选择
- 123·8.2.5 箱体划线装夹法
- 124·8.2.6 箱体平面加工方法
- 125·9.1 特种加工技术概述
- 126·9.2 特种加工的分类及特点
- 127·9.3 电火花加工
- 128·9.4 电化学加工
- 129·9.5 激光加工工作原理
- 130·9.6 电子束加工
- 131·9.7 离子束加工
- 132·9.8 超声波加工及焊接
- 133·9.9 快速成型技术
课程概述:为什么这门课值得投入时间
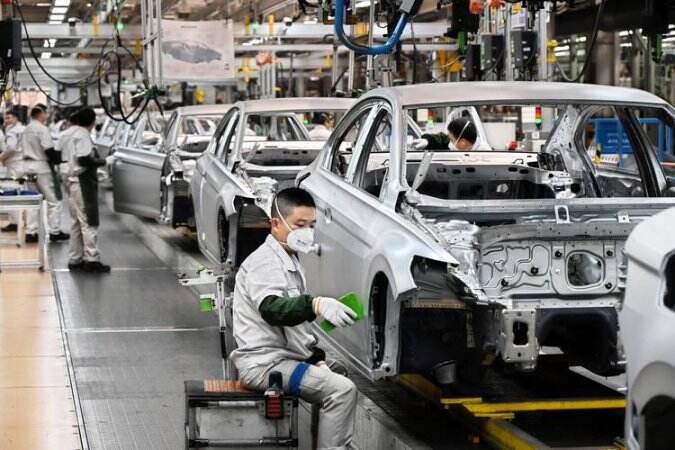
一辆汽车由上万个零件组成,从钢板到整车下线,背后是一套精密而庞大的制造体系。很多车辆工程专业的学生或刚入行的工程师,面对车间里的夹具、机床和工艺文件时会感到无从下手——知道零件长什么样,却说不清它是怎么被一步步制造出来的。这种"看得见实物、讲不清原理"的困境,恰恰是汽车制造工程学-精品课-要解决的核心问题。
与市面上偏重理论推导的机械制造类课程不同,这门课按照精品在线开放课程的建设思路,将教材、视频、习题库和试卷库整合为系统资源,强调"基于工作过程"的学习体验。课程以王宝玺主编的《汽车制造工艺学》(机械工业出版社,2007年)为主要参考,内容覆盖从毛坯到成品的完整制造链条,既讲清楚"为什么这样做",也说明"具体怎么做"。
核心知识点:从定位原理到工艺规程的完整链条
定位与夹具:制造精度的第一道门槛
课程第二章集中讲解工件定位与夹具设计,这是后续所有加工分析的根基。具体包括:
- 六点定位规则与第一类自由度的概念,理解为什么一个刚体在空间中有六个自由度需要限制
- 完全定位、过定位与欠定位的区分,以及实际生产中如何判断定位方案是否合理
- 平面、内孔、外圆及组合表面定位时所用定位元件及各自限制的自由度
- "一面两孔"定位方式的原理与定位误差分析,这是箱体类零件加工中的经典方案
- 加工误差不等式的含义,以及定位误差与加工精度之间的量化关系
表面加工方法:从钻削到磨齿的工艺谱系
第三章系统梳理了汽车零件表面的各种加工方法,内容非常具体:
- 切削加工基础,以及钻、扩、铰、铣、拉、镗等孔加工与平面加工方法的适用场景
- 磨削加工与珩磨、超精加工等精整光整工艺的区别,砂轮硬度选择的基本原则
- 齿轮齿面加工的完整路线,包括滚齿、插齿、剃齿、珩齿、磨齿各自的特点与选用逻辑
- 数控加工技术与加工中心的基本概念,以及渐开线圆柱齿轮传动精度的评定指标
加工质量与工艺规程:把误差控制在可接受范围
第四至六章围绕加工精度、表面质量和工艺规程制定展开。课程会分析机床导轨直线度、主轴旋转轴线平行度、刀具误差、工艺系统刚度、热变形和内应力等因素对加工精度的影响,并介绍分布曲线法、点图法和"6σ原则"等统计分析方法。尺寸链部分则涵盖极值法、统计法及完全互换、不完全互换、选择装配、调整装配、修配装配等多种装配方法。最后落到机械加工工艺规程的制定,包括粗基准与精基准的选择、工艺路线的安排、加工余量的确定以及工序尺寸与公差的推算。
适用人群与学习建议:谁能从中获得最大收益
车辆工程及相关专业的在校生:如果你正在学习机械制造基础课程,或准备考研复试中涉及制造工艺的内容,这门课可以作为课堂之外的系统补充。学完后应能独立分析一个中等复杂零件的定位方案,并初步判断工艺路线是否合理。
刚进入汽车制造或零部件企业的工程师:日常工作中需要阅读工艺文件、参与夹具调试或处理现场质量问题时,课程中关于定位误差、加工精度影响因素和尺寸链计算的内容会直接派上用场。建议按章节顺序学习,每学完一章用习题库做自测。
对汽车制造感兴趣的跨专业学习者:课程从绪论和生产过程讲起,门槛设置相对友好。如果具备基本的机械制图知识,跟上节奏并不困难。学习周期通常为一学期,建议每周投入四到六小时。
FAQ:关于汽车制造工程学的常见疑问
零基础能学这门课吗?
可以入门,但建议先具备机械制图和工程材料的基础知识。课程从绪论和汽车生产过程讲起,逐步过渡到定位原理和加工方法,节奏比较友好。如果完全没有接触过机械制造概念,前期需要额外花时间补课。
学完能做什么?
学完后通常能掌握机械加工工艺的基本知识,理解加工精度和表面质量的影响因素,具备制定简单零件机械加工工艺规程的初步能力。在实际工作中可以参与工艺方案讨论,分析定位误差来源,阅读并理解工艺文件。
和同类机械制造课程有什么区别?
本课程的差异化在于紧扣汽车制造场景,从汽车生产过程切入,案例和章节安排围绕汽车零件展开。同时按精品课标准配套了视频、习题库和试卷库,资源较为系统完整,适合自学与复习。
总结与学习路径:从入门到进阶的清晰路线
汽车制造工程学的知识体系可以沿"生产过程认知→定位与夹具→表面加工方法→加工质量分析→尺寸链与装配→工艺规程制定→典型零件工艺→特种加工"这条主线展开。学完本课程后,可以进一步学习汽车先进制造技术、智能制造系统或质量管理与质量控制等方向,把工艺基础与前沿技术衔接起来。
无论你是为了通过考试、胜任岗位还是拓宽知识面,这门汽车制造工程学-精品课-提供的是一套可复用的分析框架——面对任何一个汽车零件,你都能从定位、加工方法和误差控制三个维度去思考它的制造过程。